


Princípios de funcionamento das chanfradeiras: acionamento por engrenagem versus correia
Sistemas acionados por engrenagens: precisão e transmissão de alto torque
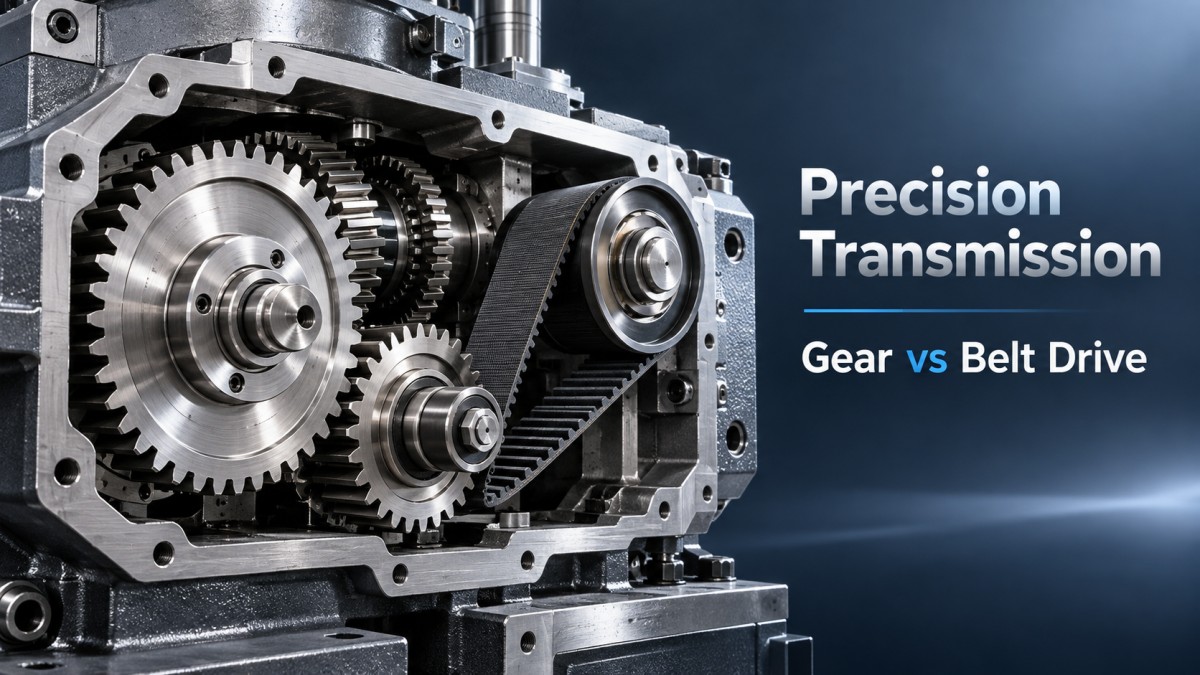
Os acionamentos por engrenagens dependem do engrenamento mecânico direto entre rodas dentadas para transmitir potência do motor ao eixo-árvore. Em uma máquina de chanfrar, esse contato direto e positivo elimina o deslizamento, proporcionando uma velocidade de rotação altamente constante e a máxima transmissão de torque às ferramentas de corte ou rebarbação.
A principal vantagem de um sistema acionado por engrenagens é sua rigidez. Ao processar chapas espessas de aço-carbono ou realizar chanfros agressivos nas bordas, o eixo-árvore precisa manter sua posição e velocidade mesmo diante de uma alta resistência ao corte. É nesse aspecto que os acionamentos por engrenagens se destacam: mantêm tolerâncias rigorosas e garantem que a geometria da borda permaneça perfeitamente consistente durante longos turnos de produção. Como não há deformação elástica na transmissão de potência, a máquina consegue remover grandes volumes de material sem perder a sincronização.
No entanto, essa rigidez mecânica implica algumas contrapartidas operacionais específicas. O contato metal com metal gera, por natureza, ruído e calor. Mais importante ainda, os sistemas de engrenagens não oferecem absorção natural de impactos. Se uma fresa de chanfrar prender inesperadamente em uma inclusão de escória dura ou na borda deformada de uma peça, o aumento repentino da resistência é transmitido diretamente pelas engrenagens. Sem um mecanismo mecânico de deslizamento, esse impacto pode danificar os rolamentos do eixo-árvore, arrancar os dentes das engrenagens ou sobrecarregar o motor. Por isso, máquinas acionadas por engrenagens exigem cronogramas rigorosos de lubrificação, monitoramento regular de vibrações e circuitos robustos de proteção contra sobrecarga.
Sistemas acionados por correias: flexibilidade e absorção de impactos
Os acionamentos por correia transmitem potência por meio do atrito entre uma correia flexível e polias. Essa flexibilidade inerente confere elasticidade ao sistema de transmissão, alterando fundamentalmente a forma como a máquina interage com a peça.
A vantagem mais significativa de um acionamento por correia no acabamento de metais é sua capacidade de atuar como um fusível mecânico. Se uma escova de rebarbação ou uma ferramenta de chanfrar encontrar um ponto duro inesperado, a correia deslizará. Esse deslizamento protege o motor e o eixo-árvore contra impactos mecânicos catastróficos, prolongando significativamente a vida útil dos componentes principais do acionamento. Além disso, os acionamentos por correia funcionam silenciosamente, não exigem lubrificação e são muito eficazes na atenuação de vibrações de alta frequência, algo essencial para obter acabamentos superficiais uniformes em alumínio ou aço inoxidável.
A limitação dos acionamentos por correia é a propensão ao deslizamento sob cargas pesadas e contínuas. Em operações de chanfragem agressiva, isso pode resultar em perfis de borda inconsistentes e menores taxas de remoção de material. Além disso, as correias se alongam com o tempo e são sensíveis a contaminantes ambientais. Em ambientes de processamento de metais, o pó metálico fino pode se acumular nas polias, acelerando o desgaste e exigindo ajustes periódicos de tensão para manter a precisão.
Adequação do acionamento à aplicação
Os avaliadores técnicos não devem considerar os acionamentos por engrenagens e por correias como opções mutuamente exclusivas para a máquina inteira, mas sim avaliá-los de acordo com a estação de processamento específica e o objetivo operacional.
- Chanfragem pesada e processamento de chapas espessas: Se a tarefa principal for formar arcos de grande raio R com precisão em chapas espessas (por exemplo, aço-carbono de 20 mm ou mais), nas quais a geometria da borda deve permanecer perfeitamente consistente, um eixo-árvore acionado por engrenagens costuma ser um requisito básico. O alto torque e a rigidez são indispensáveis nesse caso.
- Rebarbação, arredondamento de bordas e acabamento superficial: Se a operação se concentrar na remoção de microrebarbas de bordas cortadas a laser, na desincrustação ou na aplicação de um acabamento escovado fino, os sistemas acionados por correias oferecem a velocidade, a flexibilidade e a absorção de impactos necessárias. O risco de danos à ferramenta causados por escória oculta é reduzido pela capacidade de deslizamento da correia.
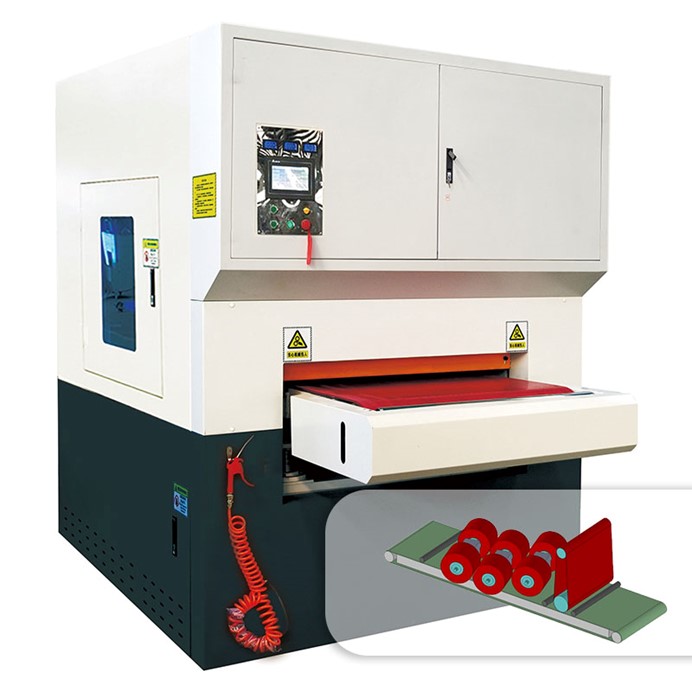
Nas soluções modernas de acabamento automatizado, essa distinção costuma se atenuar em projetos com várias estações. Fluxos de trabalho complexos raramente dependem de uma única lógica de transmissão. Por exemplo, equipamentos completos como o Polishing DV-RPRF integram várias etapas de processamento, como desbaste grosseiro com correias abrasivas, tratamento de precisão das bordas com escovas de rolos e polimento final. Nessas configurações, a lógica de transmissão é adaptada a cada estação: os acionamentos por correia podem operar as unidades de lixamento flexíveis para absorver os impactos de bordas de corte irregulares, enquanto mecanismos acionados por engrenagens ou diretamente garantem a consistência rígida necessária para que os rolos de polimento final obtenham um acabamento uniforme #4.
Aspectos de manutenção e custos ao longo da vida útil
Ao avaliar esses sistemas, é fundamental considerar o custo total de propriedade, e não apenas o preço inicial de compra. Os sistemas de engrenagens exigem manutenção preditiva. A análise do óleo, a inspeção do desgaste das engrenagens e o monitoramento de vibrações são necessários para evitar paradas inesperadas. No entanto, se receberem a manutenção adequada, os componentes principais das engrenagens têm uma vida útil muito longa.
Os sistemas por correia exigem menos manutenção de rotina, mas têm custos mais altos com consumíveis. Correias e polias são itens sujeitos a desgaste. Mesmo em instalações que utilizam controles ambientais avançados, como um coletor de pó úmido à prova de explosão de 6.6KW para capturar partículas em suspensão durante a operação, abrasivos microscópicos ainda podem penetrar na carcaça do acionamento. Esse ambiente acelera o desgaste das correias, portanto, os intervalos de substituição devem ser considerados no orçamento operacional. Além disso, o sistema de transporte que movimenta as peças — muitas vezes equipado com correias resistentes ao desgaste e controle de frequência com velocidade variável — acrescenta mais uma necessidade de manutenção de correias ao ciclo de vida geral da máquina.
Em última análise, a escolha entre acionamentos por engrenagens e por correias em uma máquina de chanfrar envolve uma compensação entre precisão rígida e proteção flexível. Ao comparar a espessura específica do material, a severidade das rebarbas e os requisitos de tolerância das bordas com essas características mecânicas, os avaliadores técnicos podem especificar uma configuração de transmissão que maximize tanto a produtividade quanto a vida útil do equipamento.
NAVEGAÇÃO
Envie-nos uma mensagem
Por favor, envie-nos uma mensagem